

El software es nuestro. Por eso puedes tocarlo todo.
Laminación, parametrización y control de proceso en un solo programa, desarrollado en casa junto con la máquina. No es un módulo comprado a un tercero e integrado como se ha podido.
Eso tiene una consecuencia práctica que va antes que cualquier lista de funciones: la parametrización es abierta. Puedes ajustar cada variable del proceso y guardarla como una receta de material propia.
Así se ve.
Capturas del propio SamyStudio: no son maquetas ni renders de una presentación.
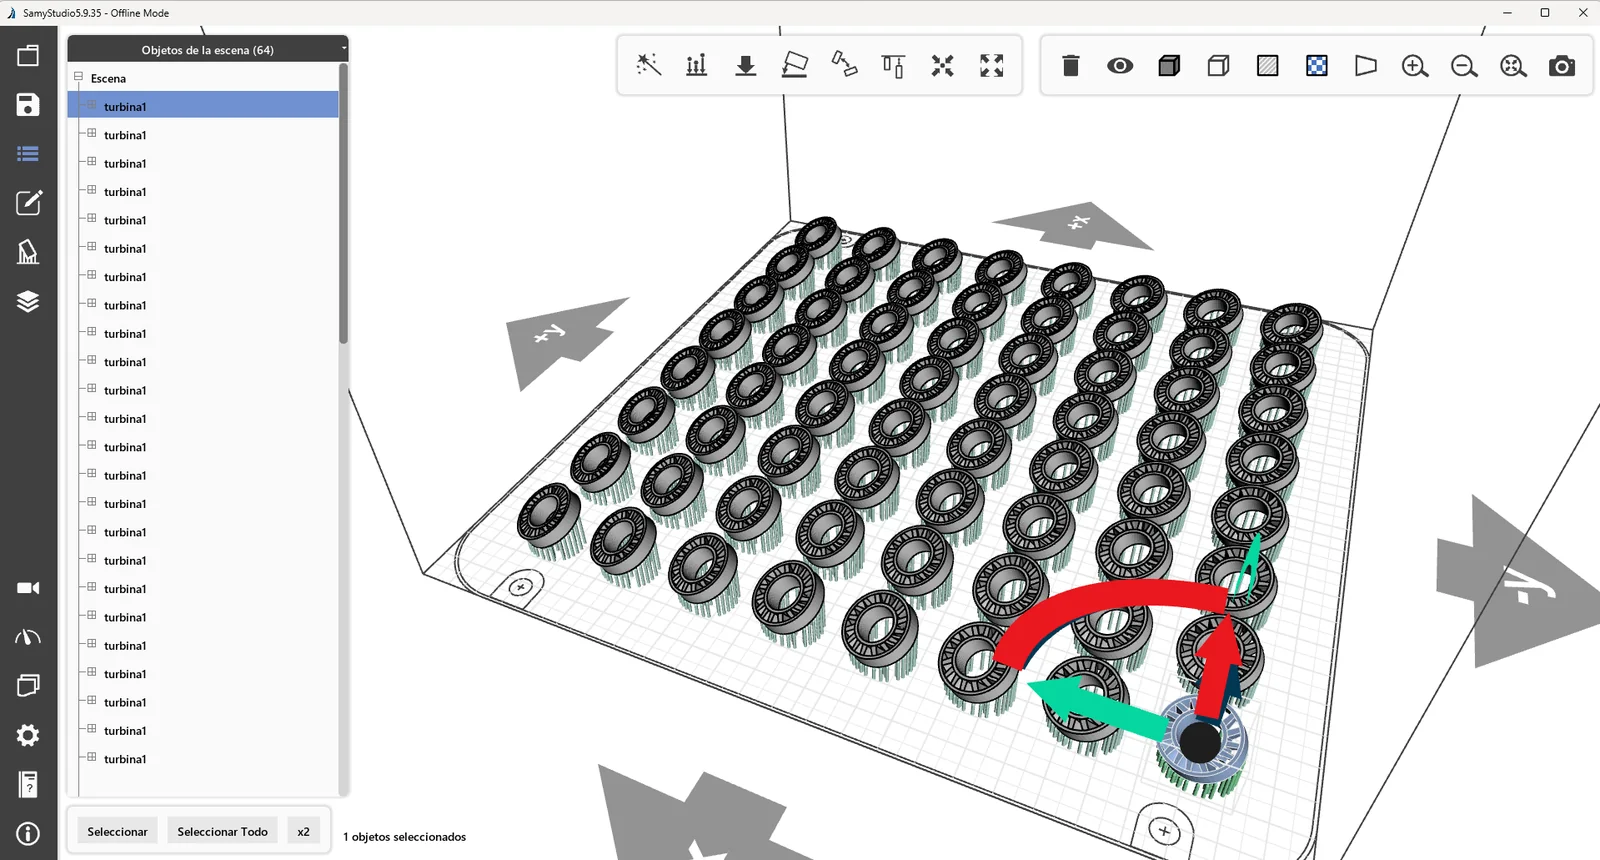
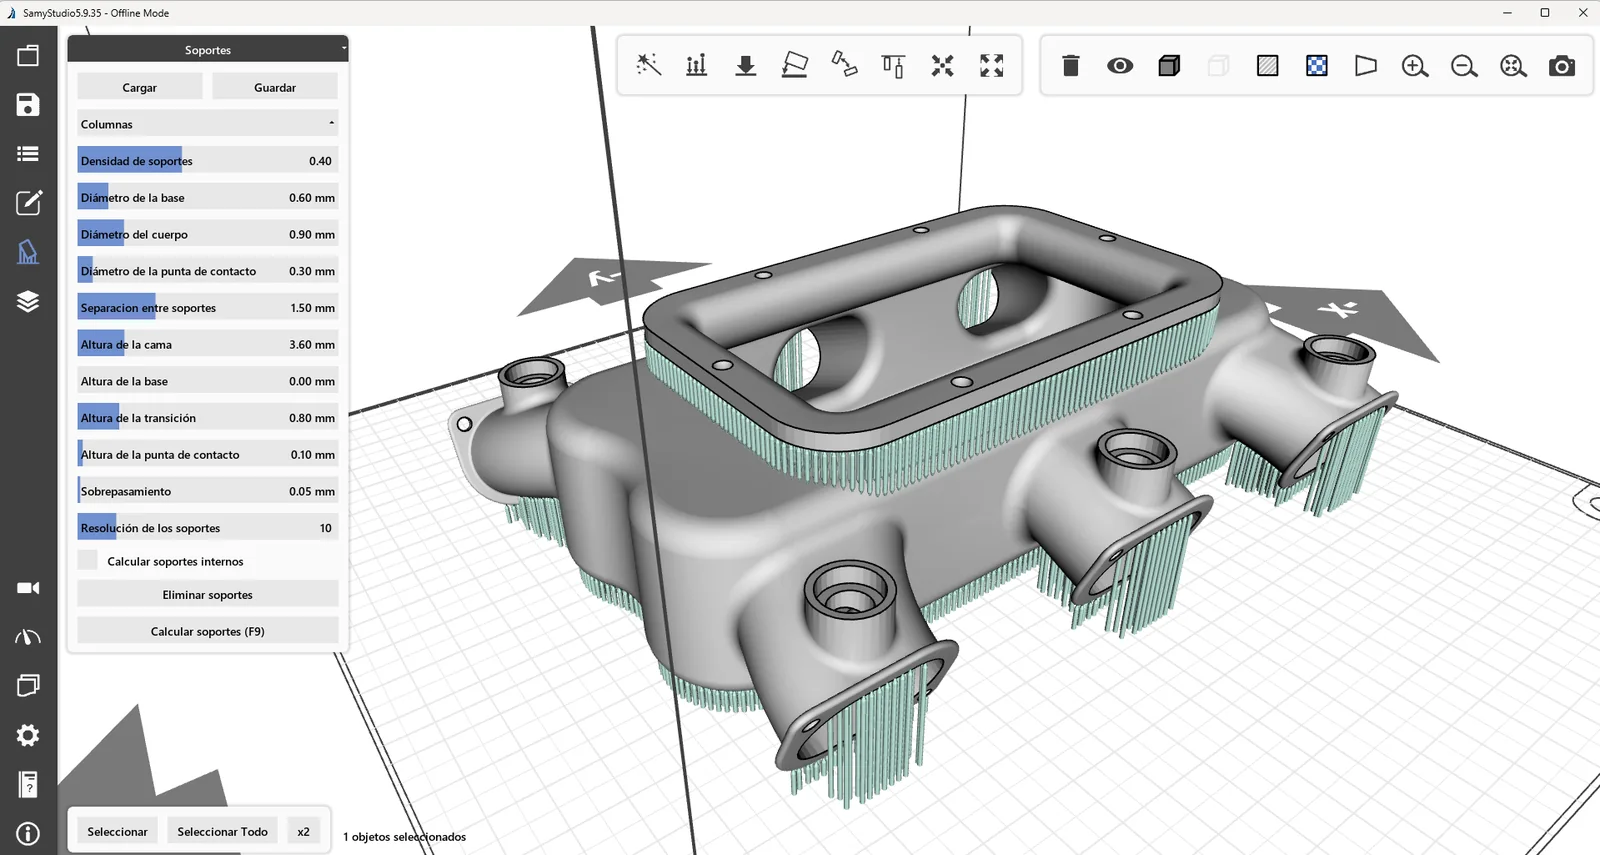
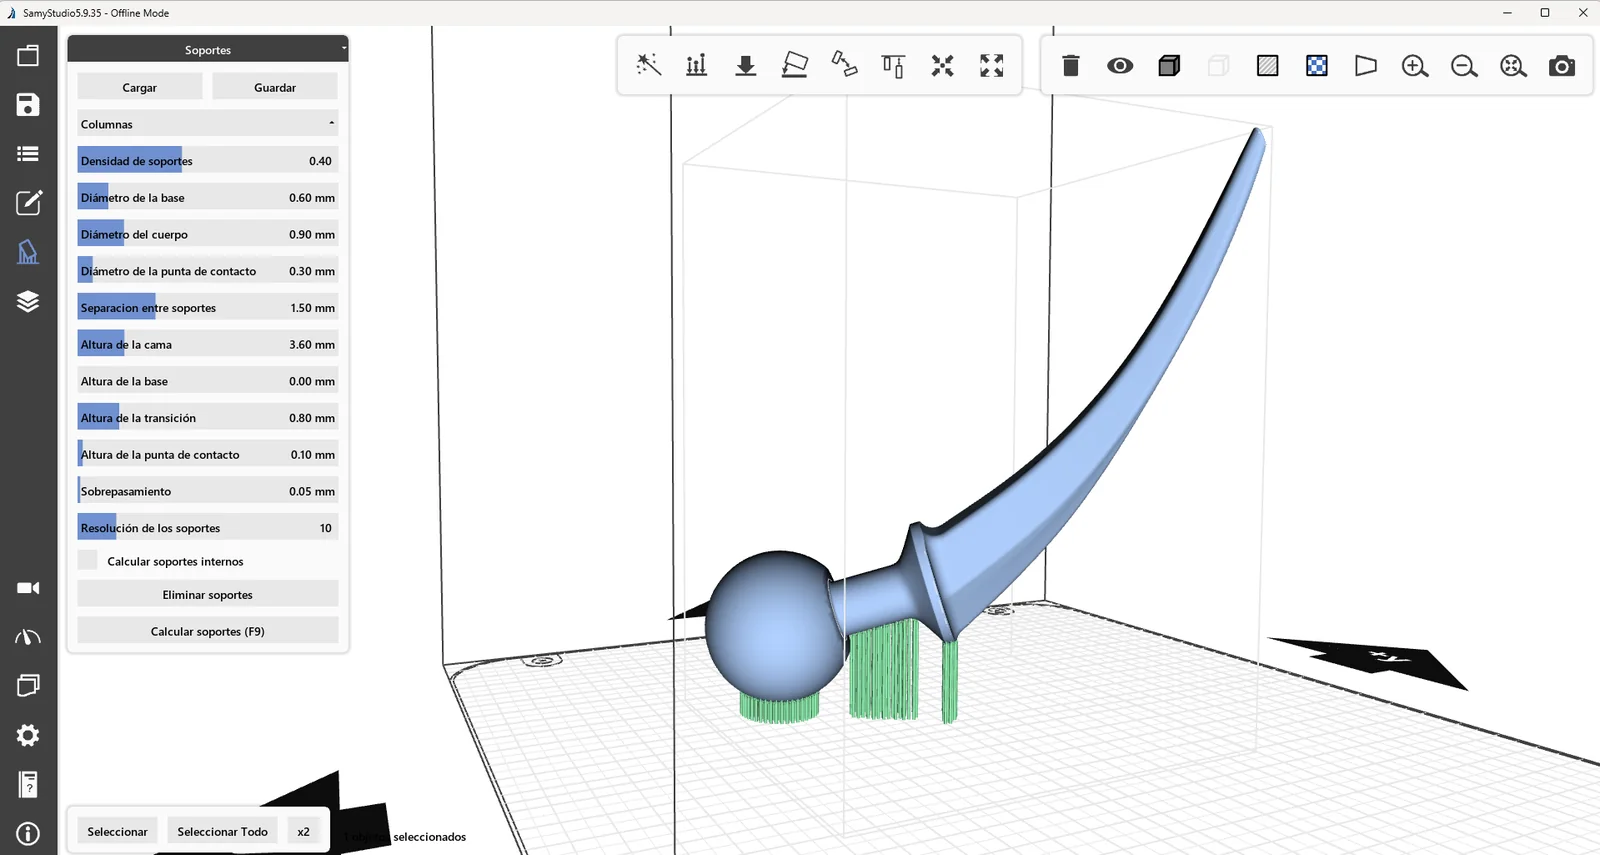
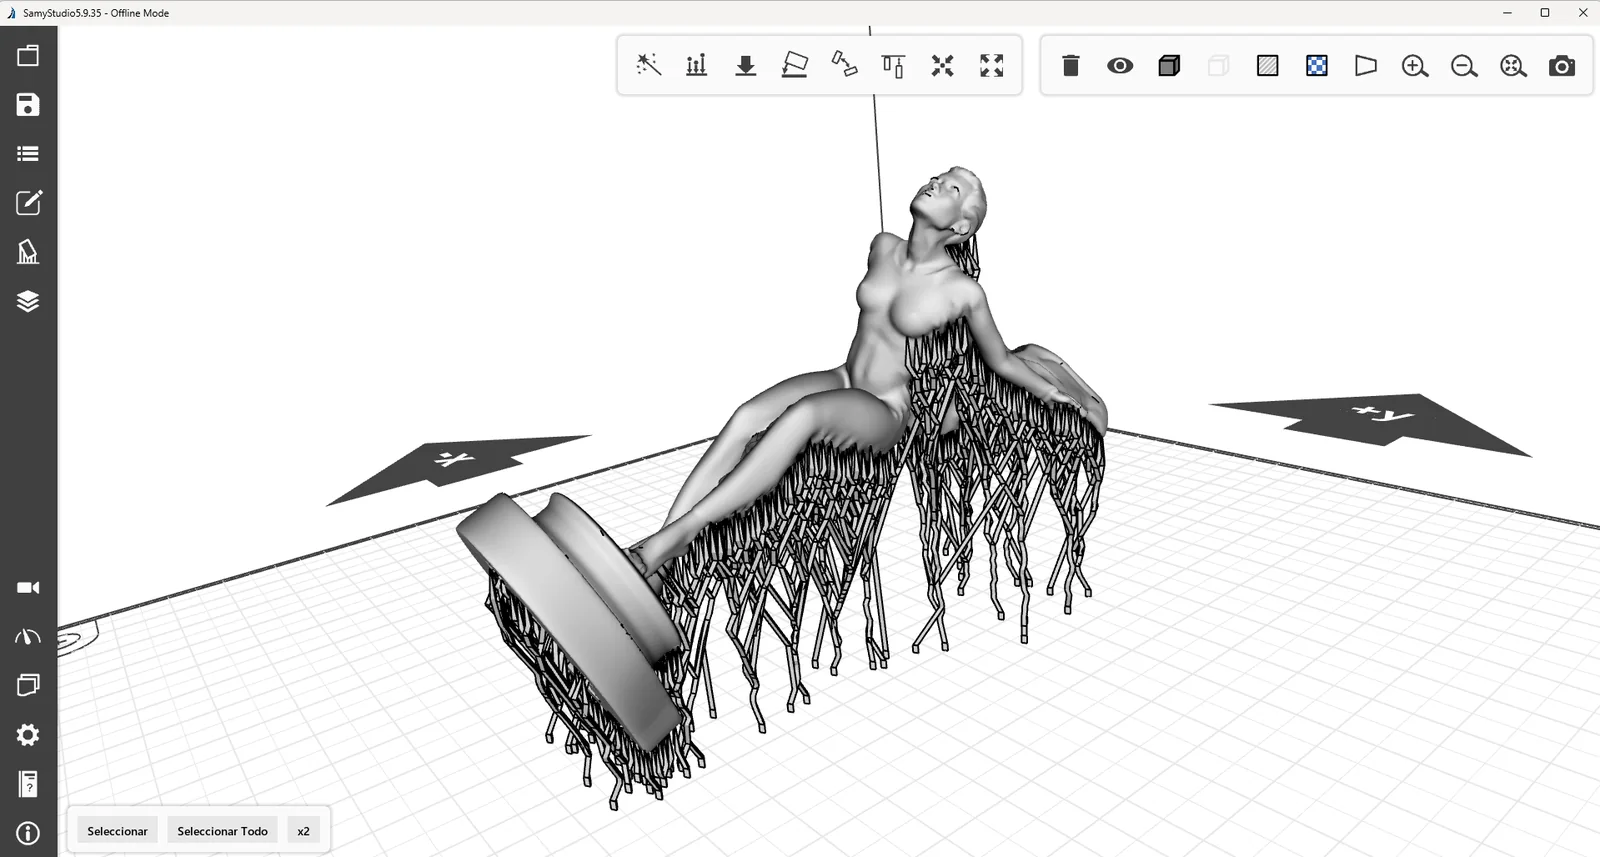
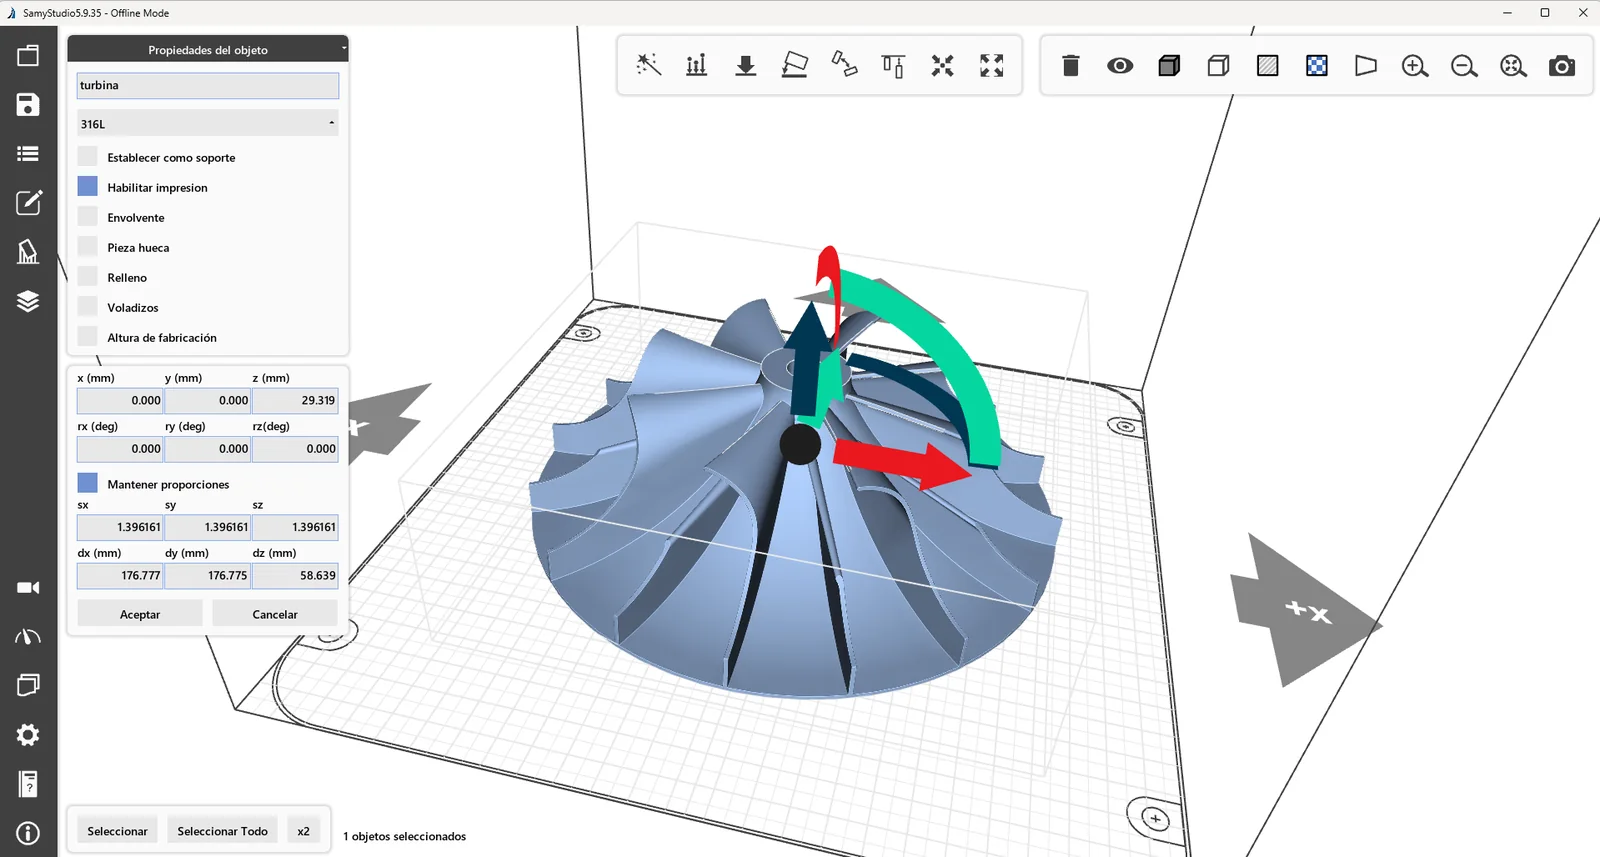
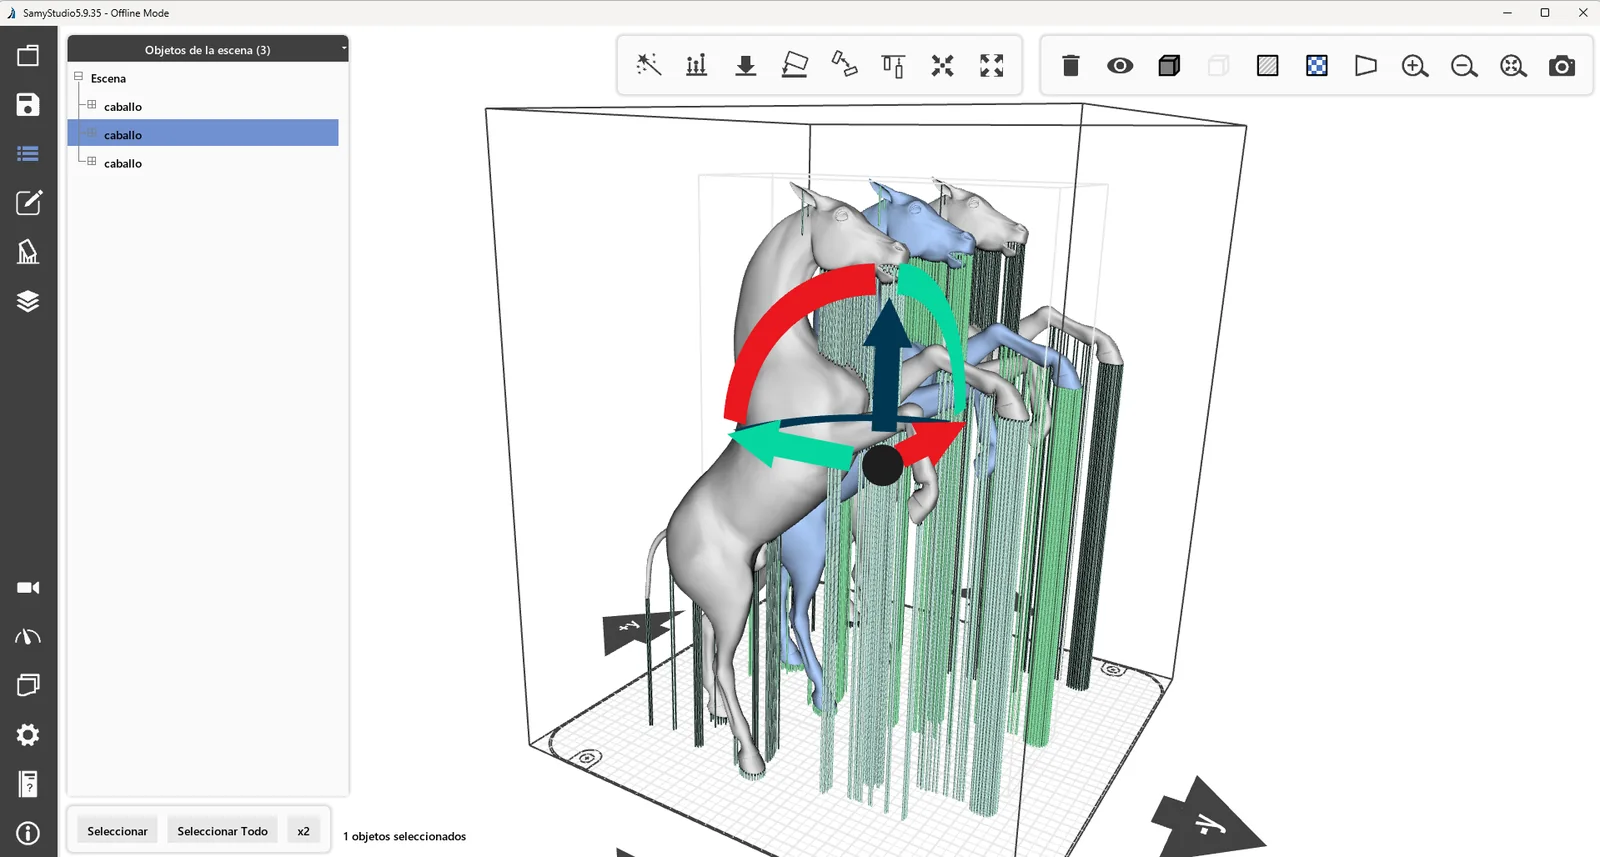
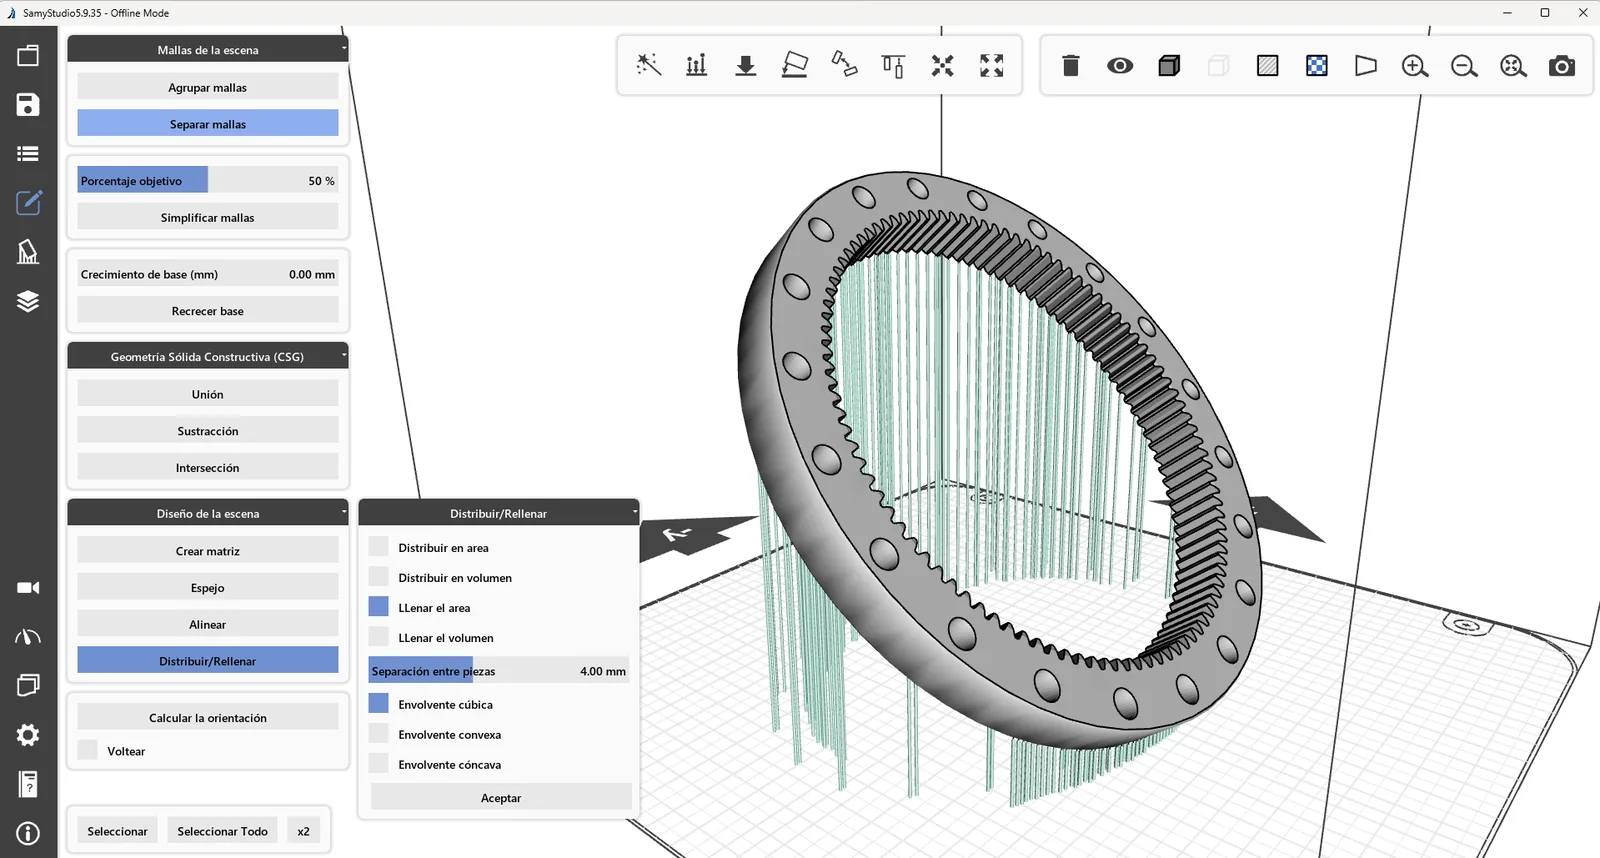
Un plato de 42 piezas, de principio a fin.
Sin cortes: cargar la pieza, generar los soportes, repartirla por la bandeja, laminar y simular cuánto va a tardar.
- Llenar la bandejaUna pieza se convierte en 42 con «distribuir en área» y una separación entre piezas de 7 mm. No hay que colocarlas a mano una por una.
- Soportes por número, no a ojoDensidad, diámetro de la base, diámetro del cuerpo, punto de contacto y separación se fijan con cifras, se recalculan y se guardan.
- Laminar y comprobarEspesor de capa fijo o variable, y comprobación de colisiones sobre las 42 piezas antes de mandar nada a la máquina.
- El tiempo, antes de imprimirLa simulación recorre la construcción entera y da las horas que va a tardar. Ese tiempo es el que alimenta nuestro cotizador: la estimación no sale de una tarifa, sale de tu pieza.
Cuarenta probetas para dar por bueno un material.
La otra mitad del trabajo: replicar una probeta en matriz, laminarla y ver capa a capa por dónde va a pasar el láser.
- Una probeta, cuarenta probetasLa función de matriz replica la pieza con la separación que le digas. Es lo que se hace para cualificar un material antes de fabricar con él.
- Capa a capa, de verdadEl visor enseña la sección de cada capa y el recorrido del láser sobre ella. No es una animación: es lo que va a ejecutar la máquina.
- Espesor de capa variableSe lamina con espesor fijo o variable y con comprobación de colisiones, sin salir de la misma herramienta.
- Y el tiempo, calculadoAlgo más de 34 horas para las 40 probetas, sabidas antes de arrancar y no después.
Descárgatelo y pruébalo con tus piezas.
SamyStudio 5.9 se descarga entero: lamina, simula el recorrido y te deja tocar los parámetros aunque no tengas todavía una máquina nuestra. Es la mejor manera de comprobar lo que decimos arriba.
Solo te pedimos saber quién eres. La licencia se emite a nombre de tu empresa y, si algo no funciona, queremos poder llamarte.
Antes de que te lo descargues: la próxima versión de SamyStudio trae un cambio importante, y su descarga será solo para suscriptores. Quien esté en esta lista lo sabrá antes que nadie y con tiempo para decidir. Esta versión se queda como está.
Parametrización abierta, sin recetas cerradas.
En la mayoría de las máquinas del mercado, los parámetros de proceso vienen en recetas cerradas por material. Funcionan bien con los materiales del catálogo del fabricante y no se pueden tocar. El día que quieres cualificar una aleación que no está en esa lista, te encuentras con una puerta.
SamyStudio permite ajustar potencia, velocidad de barrido, frecuencia, densidad de energía, estrategia de relleno y espesor de capa, y guardar el resultado como una receta propia, exportable. Es la condición necesaria para trabajar con un material nuevo, y la razón por la que los centros tecnológicos son nuestro cliente natural.
Por qué casi nadie lo ofrece
No es mala voluntad: es que no pueden. Integrar una máquina a partir de componentes de catálogo es viable, pero el software de laminación y control suele venir de un proveedor externo con su propia lógica cerrada. Quien no ha escrito el código no puede abrir lo que ese código no expone.
Nosotros hemos desarrollado la óptica, el control, la electrónica y el software. La parametrización abierta no es una concesión comercial: es lo que queda cuando la tecnología es propia.
Las diez cosas que están dentro.
| Función | Qué resuelve |
|---|---|
| Parametrización abierta | Ajustar cada variable del proceso, de la velocidad de barrido a los patrones de relleno, sin recetas bloqueadas |
| Monitorización en tiempo real | Oxígeno en cámara, presión y potencia de láser, visibles durante la construcción |
| Gestión dinámica del láser | Potencia, velocidad y frecuencia junto a la densidad de energía, para trabajar con aleaciones experimentales |
| Patrones de relleno | Estrella, concéntrico y malla, para repartir el calor y reducir la tensión interna en lugar de acumularla en un eje |
| Espesor de capa variable | Se ajusta según la complejidad de la geometría: detalle donde hace falta, velocidad donde no |
| Recetas de material propias | Crear, guardar y exportar la parametrización de un material nuevo. Es lo que permite cualificarlo |
| STL, 3MF y DXF | Con reparación de malla integrada, para no depender de otro programa antes de laminar |
| Calibrado visual | Alineación con puntero rojo para posicionar sobre la plataforma sin adivinar |
| Simulación | Visualización capa a capa y estimación del tiempo de construcción antes de lanzar |
| Integración con la máquina | Sincronización en tiempo real entre software y láser, porque los dos se han desarrollado juntos |
Tres de esas diez merecen un comentario, porque son las que más cambian el día a día.
Lo que la IA hace ya, y lo que todavía no.
En este sector la palabra se usa para vender casi cualquier cosa. Aquí está repartido en tres montones, y el tercero es el que nadie pone en su web.
Funciona hoy
Una cámara toma imagen de la cama de polvo después de cada recubrimiento, y un modelo entrenado con impresiones defectuosas generadas a propósito clasifica lo que ve. Alrededor, los sensores dan el contexto que cambia el significado de lo que se ve.
- Falta de polvoUna calva en la cama tras la dispensación
- EscombrosSuciedad sobre la zona de impresión: la cuchilla de gas ha dejado de barrer bien
- RayasGoma del dispensador rasgada, antesala de un bloqueo del cepillo
- RecrecimientosZonas plateadas por encima de la cama. El fallo más frecuente y más dañino
En desarrollo
Detectar no es corregir. Que la máquina actúe sola sobre esos cuatro fallos es el paso siguiente y es en el que estamos. Cuando llegue, actuará de capa a capa: entre una capa y la siguiente, no dentro de la capa.
- Aumentar el tiempo de aportaciónCuando falta polvo en la cama
- Subir la motobomba de recirculaciónCruzando el dato con el sensor diferencial de presión del filtro
- Cancelar la pieza afectadaPara salvar el resto de la escena, o avisar al operario
Lo que no hace ninguna máquina comercial hoy
Y lo decimos de la nuestra también, porque es lo que casi todo el mundo insinúa sin llegar a afirmarlo. Está desarrollado en qué puede hacer de verdad la IA en fabricación aditiva, con seis preguntas para llevarte a la feria.
- Cerrar el lazo sobre el baño de fusiónControl de su geometría en tiempo real, mientras el láser está barriendo, y no entre una capa y la siguiente. Existe en laboratorios, no en una máquina que puedas comprar
- Sustituir a la inspecciónVe la superficie de la última capa, no el interior consolidado. No reemplaza a una tomografía
- CertificarAporta evidencia para un expediente de cualificación. No lo firma
- Funcionar sin datos tuyosUn modelo entrenado con las aleaciones de otro no acierta con las tuyas sin reentrenarse
Tres funciones que se notan en cada construcción.
Los patrones de relleno no son estética
Rellenar una capa en bandas cortas alternando la dirección, o dividirla en cuadros que se funden en orden disperso, reparte el gradiente térmico en lugar de acumularlo. Es una de las cinco cosas que de verdad reducen la deformación de la pieza, y se decide aquí, antes de fabricar.
El espesor variable compra tiempo donde no cuesta nada
Una pieza no necesita el mismo detalle en toda su altura. Poder usar capas finas en la zona con geometría y capas más gruesas en la zona maciza reduce el tiempo de construcción sin tocar el resultado donde importa.
La simulación evita descubrir el problema a las treinta horas
Ver la construcción capa a capa antes de lanzarla, con su estimación de tiempo, es lo que permite corregir una orientación mala mientras corregirla sigue siendo gratis.
Lo que nos preguntáis del software.
¿El software va incluido con la máquina?
¿Puedo desarrollar parámetros para un material que no está en el catálogo?
¿Qué formatos acepta?
¿Guarda un registro de lo que ha pasado en cada construcción?
Por qué el software es nuestro
Lo que cambia cuando la tecnología no está comprada.
- Tecnología Qué significa desarrollar íntegramente una tecnología LPBF (y por qué casi nadie lo hace) Samylabs se constituyó a finales de 2016 y es la primera empresa española que ha desarrollado íntegramente toda la tecnología…
- Proceso ¿Qué es el control en lazo cerrado en LPBF, y en qué se diferencia de monitorizar? Monitorizar es medir y registrar: la máquina toma datos del proceso y los guarda para que alguien los mire después.…
- Proceso Cómo se calibra el láser y su óptica en una impresora 3D de metal Calibrar el láser de una máquina LPBF no es una operación, son cuatro comprobaciones distintas que se descalibran por causas…
- Tecnología Simular antes de imprimir: qué predice de verdad una simulación de proceso LPBF Una pieza LPBF se deforma. No es un defecto: es la consecuencia inevitable de fundir metal capa a capa y…
- Diseño Optimización topológica sin meter la pata: cuándo merece la pena y qué sale mal La optimización topológica es la imagen que ilustra media industria de la fabricación aditiva: una pieza que parece un hueso,…
- Proceso Normas ISO/ASTM en fabricación aditiva: qué hay que conocer y para qué sirve cada una La normativa de fabricación aditiva es el contenido que menos visitas trae y más contratos decide. En cuanto una pieza…