Primer y único fabricante español de máquinas LPBF

Fabricación aditiva en metal sin dependencia tecnológica.

Diseñamos y fabricamos impresoras 3D en metal LPBF en las que el hardware, la electrónica, el firmware, el software de laminación y los parámetros de proceso son nuestros. Sin royalties. Sin contar licencias. Sin cajas negras que no puedas abrir.

2016Fundada en Bizkaia
100 %Tecnología desarrollada en casa
7 paísesMáquinas produciendo cada día
0Royalties y licencias por pieza
230 VUn enchufe corriente y una botella de argón
CE · ATEXCertificaciones de máquina
01 SamyQuote · cotizador

¿Sabes qué precio darle a tu cliente por esta pieza?

Nosotros sí, porque desarrollamos los parámetros con los que se fabrica. Y desde ahora tú también, en menos de un minuto y sin llamar a nadie.

Subes la geometría, eliges la aleación y el acabado. Nuestro software de impresión busca la mejor orientación, calcula los soportes y calcula las trayectorias. Con todo ello te devuelve el tiempo de impresión, las piezas por bandeja y el coste por unidad.

  • El coste por pieza, con su desglose
  • Desglose completo, para que veas de dónde sale cada euro
  • Hecho para que presupuestes piezas a tus propios clientes

Estimaciones con los supuestos siempre a la vista. Son orientativas: no son una oferta ni sustituyen a una validación de proceso.

Lo que ves es el cálculo real, en el mismo orden: geometría, laminado, bandeja y ficha. Los casos son ilustrativos y están pendientes de validación por ingeniería.
02 Productos

Dos plataformas, el equipo que las rodea y el software que las mueve.

Las dos máquinas corren el mismo software, la misma electrónica y la misma tecnología de proceso. Pasar de una a otra no obliga a recualificar tu forma de trabajar.

Y alrededor, lo que hace falta para producir de verdad: cribado, volumen reducido para ensayar, aspiración, manipulación y el propio polvo. Casi todo nuestro —el aspirador es un equipo Delfin que distribuimos— y todo compatible entre sí.

Impresora 3D en metal SAMYLABS ALBA 300

ALBA 300

La referencia en su categoría

Lo bastante compacta para trabajar en taller, en laboratorio o en oficina. Pasa por una puerta estándar, funciona con corriente doméstica monofásica y consume aproximadamente lo que una plancha eléctrica.

Potencia láser
300 W
Longitud de onda
1080 nm
Volumen de impresión
Ø160 × 200 / Ø200 × 250 mm
Ficha técnica completa 10 especificaciones más Desplegar
Espesor de capa
20–100 µm
Diámetro de spot
< 100 µm
Velocidad de barrido
2 m/s
Unidad de filtrado
Simple
Gas de protección
Argón o nitrógeno
Oxígeno en cámara
< 1000 ppm
Alimentación
230 V · 50–60 Hz · 2,7 kW
Dimensiones
730 × 1550 × 1850 mm
Peso, sin polvo
800 kg
Certificaciones
CE y ATEX
Ficha completa →
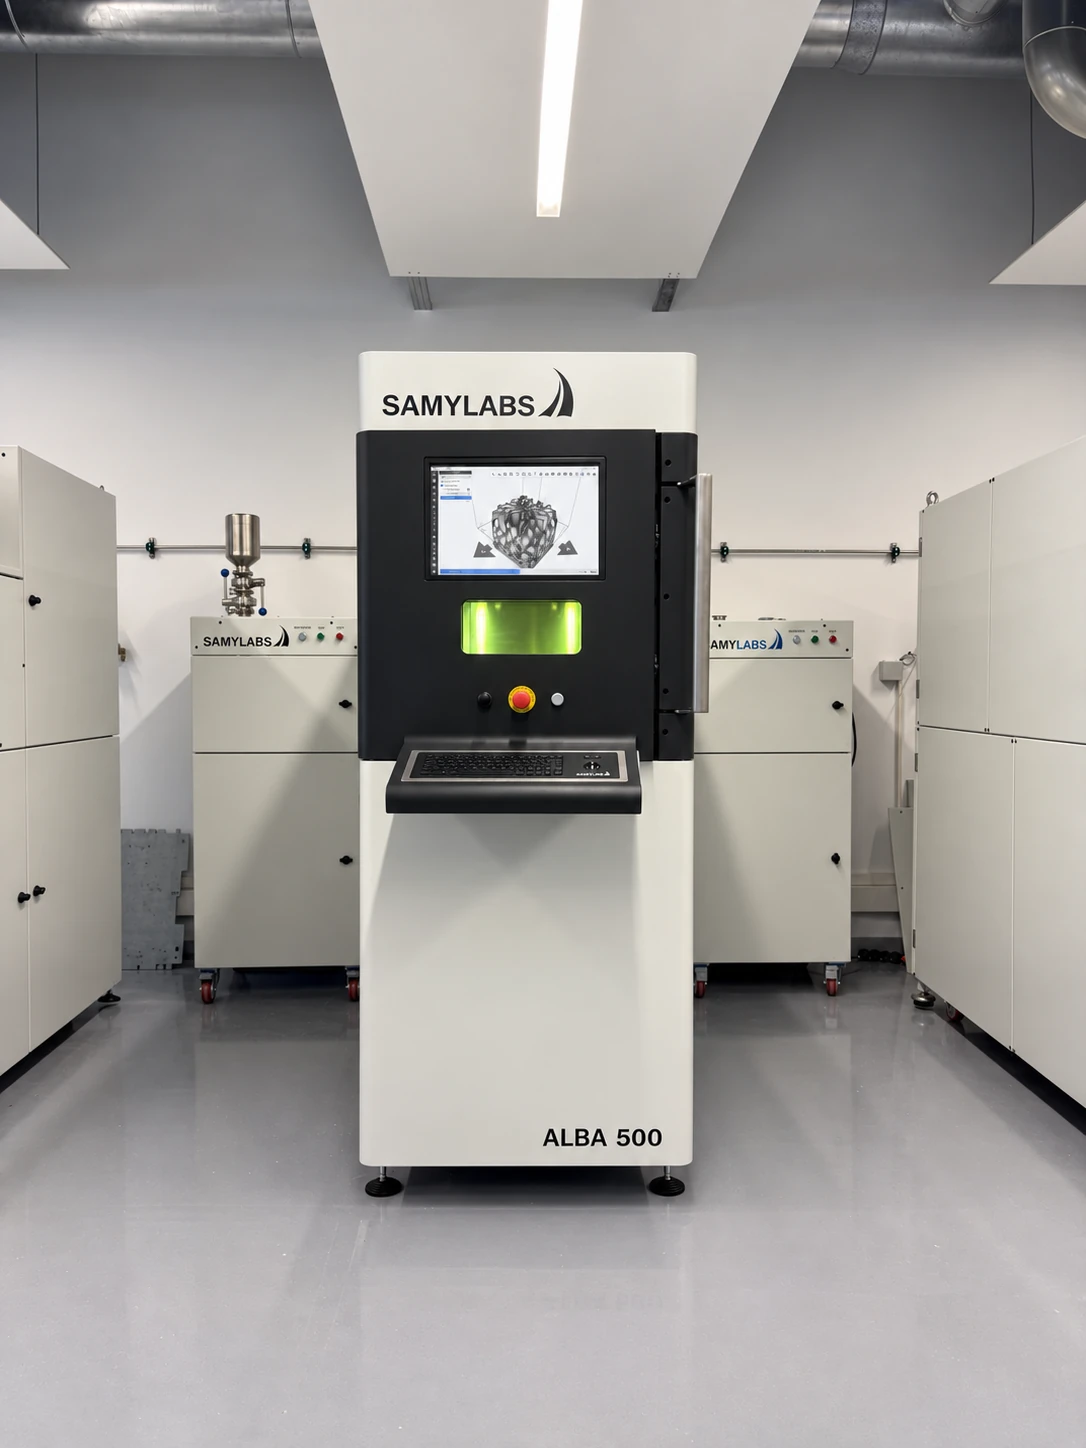
Impresora 3D en metal SAMYLABS ALBA 500 instalada en la sala de un cliente

ALBA 500

Producción sin límites

Piezas más grandes, más potencia y bastantes más piezas por bandeja. La doble filtración con bypass permite cambiar el filtro sin detener la impresión, que en construcciones largas es la diferencia entre acabarlas y perderlas.

Potencia láser
500 W
Longitud de onda
1080 nm
Volumen de impresión
250 × 250 × 300 mm
Ficha técnica completa 10 especificaciones más Desplegar
Espesor de capa
20–100 µm
Diámetro de spot
< 100 µm
Velocidad de barrido
2 m/s
Unidad de filtrado
Doble, continuo: el filtro se cambia sin parar la impresión
Gas de protección
Argón o nitrógeno
Oxígeno en cámara
300 ppm
Alimentación
230 V · 50–60 Hz · 2,7 kW
Dimensiones
745 × 1950 × 1940 mm
Peso, sin polvo
800 kg
Certificaciones
CE y ATEX
Ficha completa →
Interior de la cámara de una ALBA 500 con el módulo SamyFlex de volumen reducido en corte: la plataforma circular reducida con una pieza en fabricación sobre ella

SamyFlex

Volumen reducido

Módulo que se instala dentro de la cámara y sustituye la zona de trabajo por otra más pequeña. Permite ensayar materiales y parametrizar con una fracción del polvo, y arrancar sin inmovilizar la carga entera.

Compatible con
ALBA 500
Zona de trabajo
Circular, hasta 150 mm de diámetro
Cómo funciona →
Cribadora de polvo metálico SAMYLABS Garbi, en circuito cerrado

Samylabs Garbi

Cribado en circuito cerrado

Cribadora de polvo por ultrasonidos en circuito cerrado, con certificación ATEX e interior inertizable con argón o nitrógeno. El polvo se recupera sin que el operario respire nada.

Caudal de cribado
1 kg por minuto
Dimensiones
632 × 1588 × 570 mm
Peso máximo
220 kg
Ficha técnica completa 4 especificaciones más Desplegar
Alimentación
230 V · 50–60 Hz · 0,25 kW
Gas
Argón o nitrógeno
Caudal de gas
10 l/min
Oxígeno en cámara
< 1000 ppm
Ficha completa →
Aspirador de polvo metálico con separador de ciclón

Aspirador

Limpieza segura de polvo metálico

Aspiración específica para polvo metálico fino, que es justo lo que no se puede hacer con un aspirador de taller. Necesario en cualquier instalación que trabaje aleaciones reactivas.

Para
Polvo metálico fino
Uso
Limpieza de cámara y entorno
Modelos
MTL 301 Z22 con ciclón · MTL 202 DS EX con ATEX para reactivos
Ficha técnica completa 1 especificaciones más Desplegar
Ficha técnica
En la web de Delfin, el fabricante
Samylifter, elevador de cuba y plataforma de SAMYLABS

Samylifter

Elevador de cuba

Elevador para manipular la cuba y la plataforma sin cargar peso a mano. Es el accesorio que convierte el cambio de trabajo en una operación de una persona.

Para
Manipulación de los platos y las escenas de impresión
Capacidad de carga
200 kg
Altura
De 130 a 2000 mm
Ficha técnica completa 3 especificaciones más Desplegar
Dimensiones
920 × 605 × 2305 mm
Peso
80 kg
Batería
24 V · 20 Ah
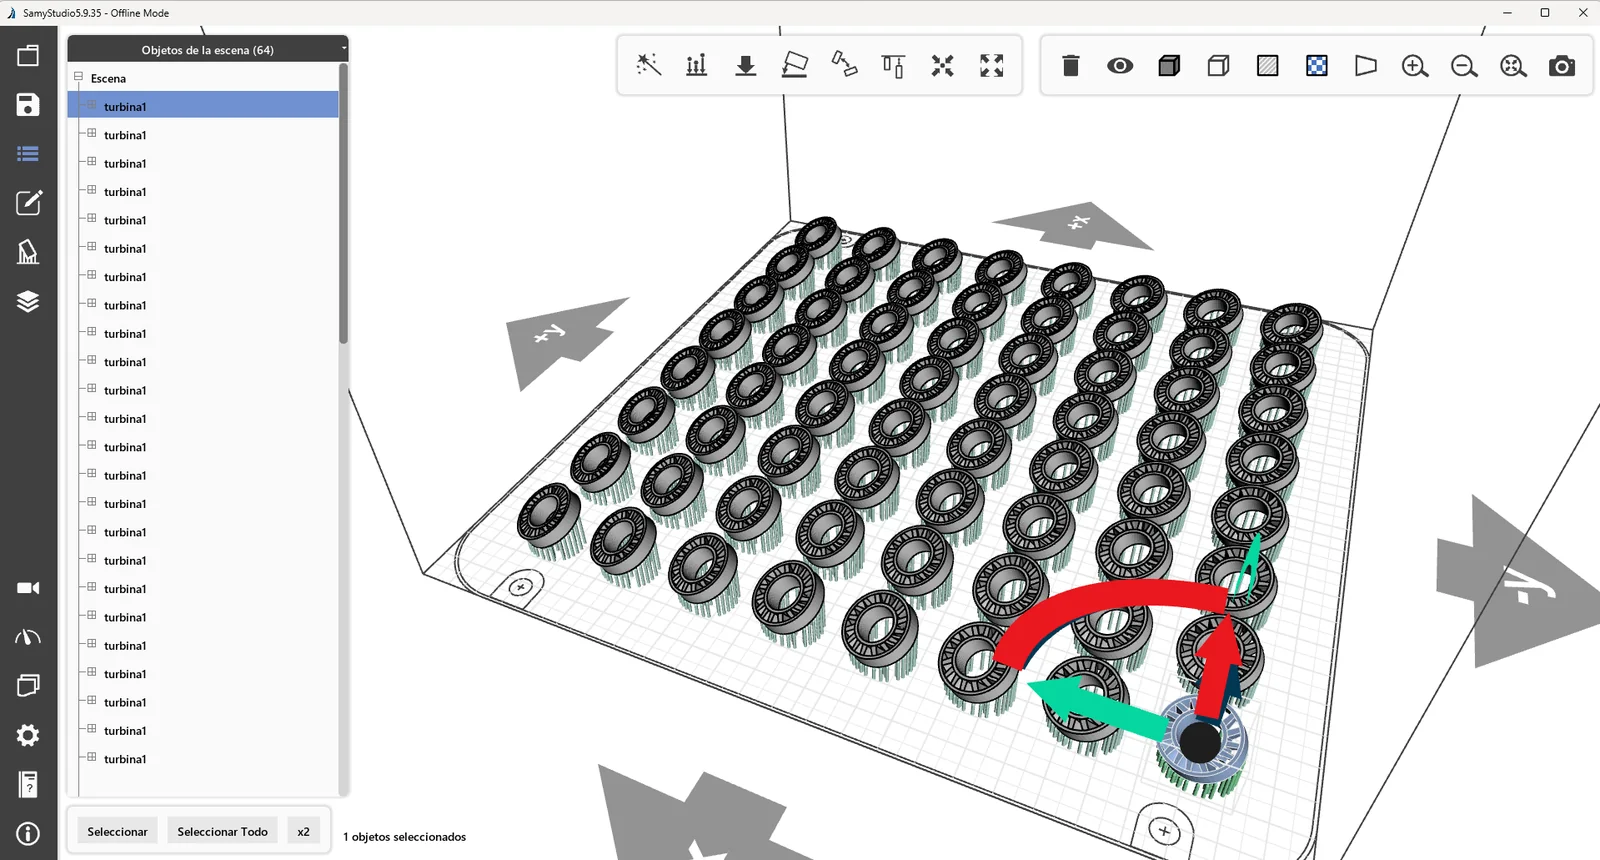
SamyStudio 5.9: una bandeja con 64 piezas iguales colocadas en matriz, cada una con sus soportes calculados

SamyStudio

El software de la máquina

Laminación, soportes, parametrización y control de proceso en un solo programa, escrito en casa junto con la máquina. Corre en la propia ALBA y deja abiertos todos los parámetros, para que guardes tus propias recetas de material.

Versión
5.9
Funciones
Laminado, soportes, simulación, parametrización y control
Parámetros
Abiertos, con recetas de material propias
Ficha técnica completa 2 especificaciones más Desplegar
Licencias
Sin royalties ni límite de puestos
Con la máquina
Incluido en ALBA 300 y ALBA 500
Ver SamyStudio →
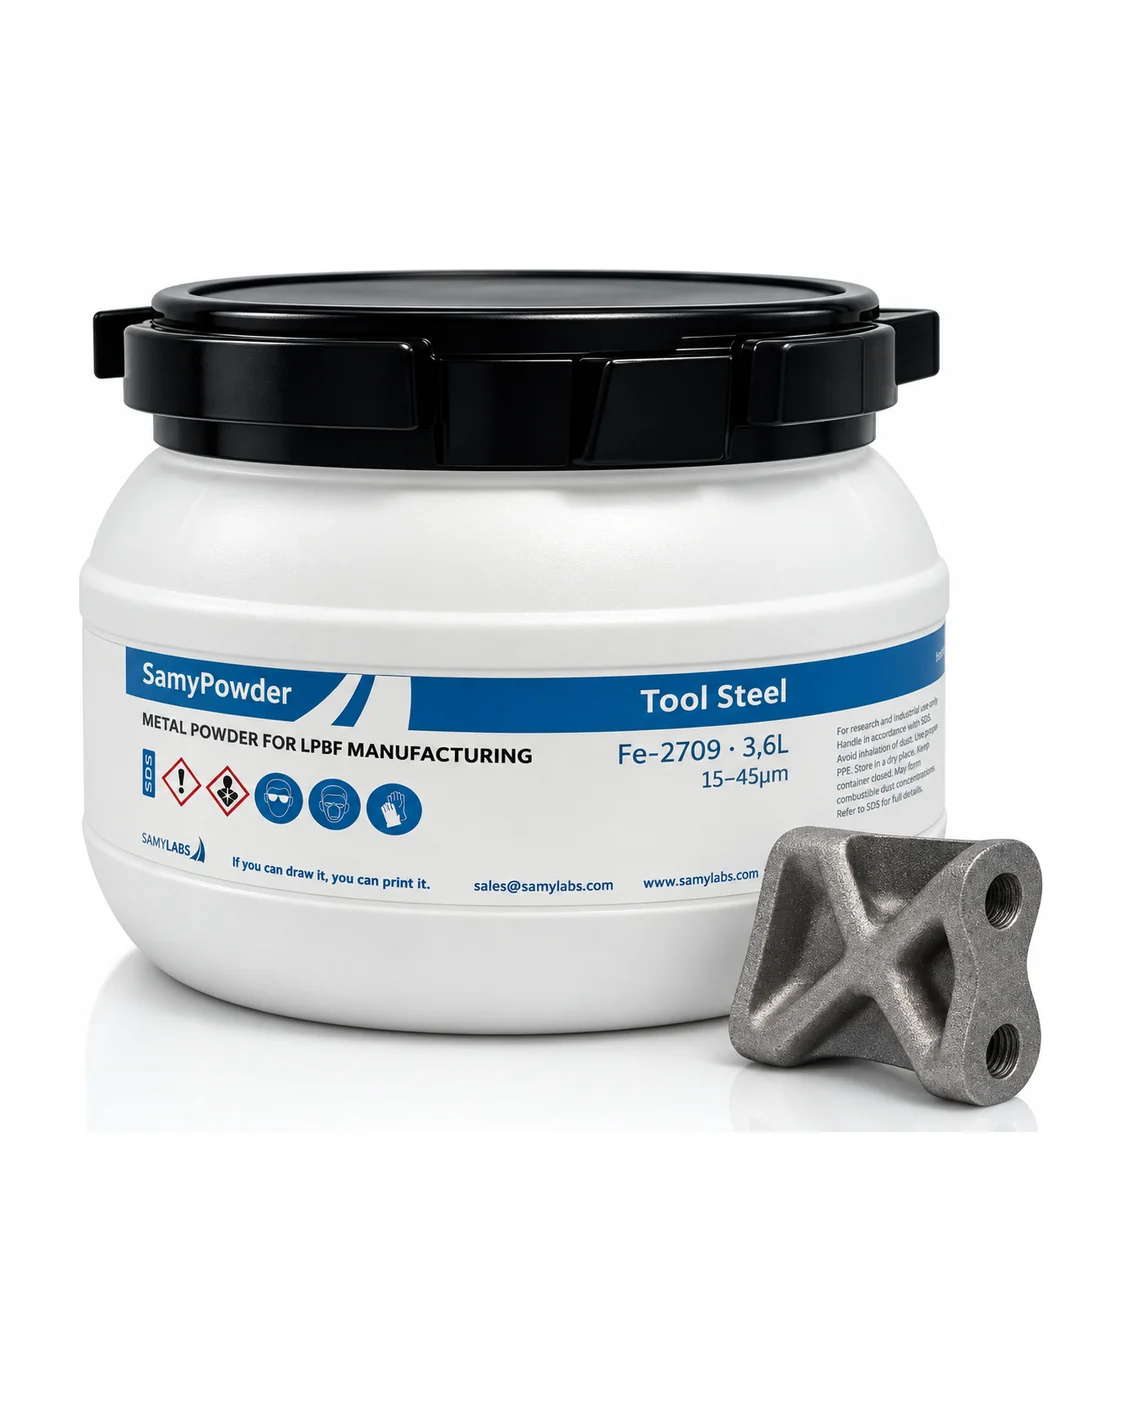
Bote de polvo metálico SamyPowder junto a una pieza fabricada con él

SamyPowder

El consumible, con su receta hecha

Siete aleaciones atomizadas con gas inerte. Cada lote llega con su certificado de colada, su granulometría y su número de trazabilidad — y si la máquina es una ALBA, con la receta de proceso ya cualificada, así que no hay que parametrizar de cero.

Aleaciones
316L, Fe2709, Ni718, Ti-6Al-4V, AlSi10Mg, CoCr y GRCop-42
Granulometría
15-45 µm · 20-63 µm en aluminio
Formatos
Botes de 3,6 L y de 25 kg, palet, y muestra de 1 kg para cualificar
Ficha técnica completa 2 especificaciones más Desplegar
Trazabilidad
Certificado de colada y número de lote en cada envase
Sin atadura
La máquina admite el polvo que necesites; el nuestro llega listo
Ver el catálogo →
A316LAcero inoxidable
C300Acero herramienta
IN718Inconel
AlSi10MgAluminio
Ti6Al4VTitanio
CoCrCobalto cromo

La parametrización abierta significa que no estás atado a un único proveedor de polvo. Puedes desarrollar y guardar tus propias recetas de material, y llevártelas contigo.

03 AdditiveDelivery · nuevo

¿Y si no quieres comprar la máquina, solo la pieza?

Súbela y te la fabricamos. La hace un taller de nuestra red, con la misma máquina, el mismo laminador y los mismos parámetros que usamos aquí, así que la pieza sale igual salga de donde salga.

Y el precio también: no lo negocia nadie, lo calcula el cotizador. Tú eliges cuándo la quieres.

  1. 01

    Subes el 3D

    Desde el cotizador, con la estimación ya delante.

    Tú
  2. 02

    Llega a nuestra sede

    Un único punto de entrada, y tu fichero se queda aquí.

    Samylabs
  3. 03

    Se analiza

    Viabilidad, aleación, orientación y postproceso.

    Samylabs
  4. 04

    Se calcula el precio

    Coste del cotizador, más margen, más envío. Sin puja.

    SamyQuote
  5. 05

    Se busca hueco

    Los talleres compiten por disponibilidad, no por precio.

    AdditiveDelivery
  6. 06

    Eliges plazo

    Ves las fechas con su precio y arranca la máquina.

    Tú
  7. 07

    Recibes la pieza

    En plazo, con su informe de fabricación.

    Tú

Mientras la red arranca, algunos trabajos se fabrican en nuestras propias máquinas. Siempre se dice en la oferta de dónde sale tu pieza.

04 La pregunta incómoda

Una construcción de cuarenta horas empieza un viernes por la tarde.

Nadie va a estar delante. El sábado por la mañana la pieza está o no está. Y si no está, no has perdido solo la pieza: has perdido el polvo, el argón, el hueco de máquina y la fecha que le diste a tu cliente.

Estas son las cinco cosas que de verdad preocupan a quien firma la compra. Y lo que hemos construido para responder a cada una.

Lo que te quita el sueño

  • ¿Estará la pieza el lunes, o me habré quedado sin fin de semana y sin pieza?
  • ¿Cuánto voy a descartar, y de qué depende?
  • ¿Podré repetir exactamente esta pieza dentro de un año?
  • ¿Qué evidencia le enseño a mi cliente, a mi auditor o a quien tenga que certificarla?
  • ¿De quién dependo si mañana necesito un material que no está en el catálogo?

Lo que hemos hecho al respecto

  • La máquina vigila cada capa y corrige sola los cuatro fallos que arruinan una construcción
  • Detecta y compensa el recrecimiento, el fallo más frecuente y el más caro del proceso LPBF
  • Los parámetros de cada trabajo se guardan, se exportan y son tuyos, no nuestros
  • Cada construcción genera su registro de proceso, exportable para el expediente de calidad
  • La parametrización es abierta y el software lo hemos escrito nosotros: si hace falta desarrollar algo, se desarrolla
05 Control de proceso en lazo cerrado

La mayoría de las máquinas LPBF trabajan en lazo abierto. Estamos cerrando el nuestro.

En una máquina de lazo abierto, el laminador escribe un fichero, los drivers lo ejecutan y durante las veinte horas siguientes solo cabe confiar en que nada se desvíe. Nuestro software de laminación y control comanda la máquina en tiempo real y los sensores leen cómo evoluciona realmente la impresión.

Ahí termina hoy la historia y empieza el trabajo: cerrar el lazo es que esa lectura vuelva al proceso y lo corrija sola. Estos son los cuatro pasos, y en cuál está cada uno.

En desarrollo Esto no es una característica de la máquina que se entrega hoy: es la línea de trabajo en la que estamos. Lo contamos porque es donde está puesto nuestro esfuerzo y porque en este sector se anuncia resuelto con mucha alegría. Lo que la ALBA hace hoy es medir y registrar; que además corrija sola llegará cuando esté demostrado, no antes. Y cuando llegue, actuará de capa a capa, no dentro de la capa: no cierra el lazo sobre la geometría del baño de fusión —un control en tiempo real que no ofrece hoy ninguna máquina LPBF comercial que conozcamos— ni sustituye a la inspección por tomografía. Qué aporta de verdad la IA en fabricación aditiva, qué está en desarrollo y qué no hace hoy ninguna máquina comercial: lo tenemos separado en tres montones.

CAMA DE POLVO CAPA 1.284 · IMAGEN CAPTURADA RECRECIMIENTO CONTORNO EXTRAÍDO SIN ENERGÍA CAPA 1.285
01

Monitorizar Funciona hoy

Una cámara 2D toma imagen de la cama de polvo después de cada recubrimiento. Los sensores leen oxígeno de forma redundante, presión y temperatura de cámara, temperatura del sistema láser y del camino óptico, colmatación del filtro por presión diferencial, y nivel de polvo mediante radar de onda milimétrica.

02

Detectar En desarrollo

Un modelo de deep learning entrenado con impresiones defectuosas generadas a propósito clasifica lo que ve. Un recrecimiento aparece como una zona plateada que sobresale por encima del polvo: el fallo más frecuente y más dañino del proceso LPBF.

03

Analizar En desarrollo

Un filtro Sobel extrae las trayectorias de contorno que encierran la zona afectada, en el sistema de coordenadas de la propia máquina. No es una alerta: es una geometría.

04

Corregir En desarrollo

Esos contornos se sustraen de la trayectoria de la capa siguiente. No se aporta energía en esa zona, el recrecimiento deja de crecer y la construcción continúa. Una vez compensado, el software vuelve a funcionar con normalidad.

FalloCómo se manifiestaCorrección en la que trabajamos
Falta de polvoUna calva en la cama tras la dispensaciónSe aumenta el tiempo de aportación
EscombrosSuciedad sobre la zona de impresión: la cuchilla de gas ha dejado de barrer con eficaciaSe sube la potencia de la motobomba de recirculación, cruzando el dato con el sensor diferencial de presión del filtro
RayasGoma del dispensador rasgada. Es la antesala de un bloqueo del cepillo y del colapso de la impresiónSe cancela la pieza afectada para salvar el resto de la escena, o se avisa al operario
RecrecimientosZonas plateadas por encima de la cama de polvo tras dispensarSe extrae su contorno y se sustrae de la capa siguiente
06 SamyStudio 5.9

El laminador no es un producto aparte. Es la máquina.

SamyStudio es nuestro motor de laminación y control, escrito en casa. Corre en la propia máquina, así que el operario puede trabajar sin estación de trabajo, o preparar los trabajos desde la oficina técnica, por red o con un USB.

  • Todos los parámetros de proceso están abiertos, con preajustes por material como punto de partida y no como jaula
  • Potencia de láser y velocidad de barrido ajustables mientras la máquina imprime
  • Espesor de capa variable con detección automática de geometría, compensando la energía en tiempo real
  • Solo se almacenan las trayectorias de contorno; el relleno se genera al vuelo, lo que mantiene los ficheros ligeros
  • Telemetría en tiempo real de oxígeno, caudal de gas y presión
  • Exportación de logs de impresión, identificación de trabajos y perfiles, almacenamiento local
  • Compilado y encriptado. Sin royalties, licencias ilimitadas, sin dependencia de la nube
SamyStudio 5.9: una bandeja con 64 piezas iguales colocadas en matriz, cada una con sus soportes calculados
SamyStudio 5.9 — una bandeja con 64 piezas colocadas y soportadas.
07 SamyStudio, en marcha

Verlo funcionar explica más que cualquier ficha.

Un plato de 42 piezas de principio a fin: cargar, generar soportes, repartirlas por la bandeja, laminar y simular el tiempo de impresión. Sin cortes y sin voz en off diciéndote lo innovadores que somos.

Servido desde esta web, no desde YouTube: no se descarga hasta que lo pulsas y no hay terceros mirando quién lo ve.
  • Llenar la bandejaUna pieza se convierte en 42 con «distribuir en área» y una separación entre piezas de 7 mm. No hay que colocarlas a mano una por una.
  • Soportes por número, no a ojoDensidad, diámetro de la base, diámetro del cuerpo, punto de contacto y separación se fijan con cifras, se recalculan y se guardan.
  • Laminar y comprobarEspesor de capa fijo o variable, y comprobación de colisiones sobre las 42 piezas antes de mandar nada a la máquina.
  • El tiempo, antes de imprimirLa simulación recorre la construcción entera y da las horas que va a tardar. Ese tiempo es el que alimenta nuestro cotizador: la estimación no sale de una tarifa, sale de tu pieza.
08 Evalúa tu pieza

¿Es el LPBF la tecnología que buscas?

Cuatro preguntas. Son las mismas que hacemos nosotros antes de proponer nada, porque vender una máquina a quien no la necesita nos sale caro a los dos.

  1. 01

    ¿Cabe la pieza en el volumen de impresión?

    250 × 250 × 300 mm. Cuanto más cerca del tamaño de una moneda de dos euros, mejor sale la cuenta.

  2. 02

    ¿Es un material duro o una aleación especial?

    Inoxidable, Inconel, titanio, cobalto cromo, acero de herramienta.

  3. 03

    ¿El proceso tradicional exige varias operaciones o varias máquinas?

    Mecanizado más soldadura más ajuste, utillajes, moldes, montajes.

  4. 04

    ¿Producción baja o media?

    De 1 a 10.000 unidades al año.

Nuestra lectura

Responde las cuatro y te decimos qué pensamos, aunque la respuesta sea que no.

09 Dónde compensa

Piezas que no pueden esperar, o que no se pueden hacer de otra forma.

Son los sectores en los que la ALBA está trabajando hoy. El criterio no es el sector: es que la pieza tenga una geometría que no se puede mecanizar, un plazo que no admite utillaje, o una serie demasiado corta para pagarlo.

Ilustración del sector aeronáutico y de defensa: soportes aligerados por optimización topológica, rodetes y estructuras reticulares fabricadas por impresión 3D en metal

Aeronáutica y defensa

Repuestos críticos funcionales con propiedades adaptadas, fabricados localmente en 48 horas, incluso cuando no existe plano original o el proveedor ya no está.

Ilustración del sector de la energía: rodetes de turbina, intercambiadores de calor con canales internos y soportes reticulares fabricados por impresión 3D en metal

Energía y aeroespacial

Rodetes y álabes de turbina, intercambiadores de calor monolíticos con canales internos, y soportes aligerados por optimización topológica. Piezas que eliminan juntas y caminos de fuga.

Ilustración de molde y utillaje: insertos con canales de refrigeración conformal y postizos de molde fabricados por impresión 3D en metal

Molde, utillaje y Oil & Gas

Insertos con refrigeración conformal —el canal sigue la forma de la pieza, no la de la broca—, sellos de estampación, herramientas de corte, punzones y moldes pequeños completos.

Ilustración del sector de automoción y ferrocarril: soportes aligerados, colectores y conductos fabricados por impresión 3D en metal

Automoción, ferrocarril y naval

Prototipos, utillajes y fijaciones, componentes individualizados, herramientas de conformado para geometrías de tubo complejas y series cortas de pieza estructural.

Ilustración del sector médico y dental: implantes con superficie porosa, estructuras dentales y prótesis fabricadas por impresión 3D en metal

Médico, dental y joyería

Implantes y prótesis en titanio de grado médico y cobalto cromo, estructuras dentales, y piezas de joyería donde la geometría no admite molde.

Ilustración de investigación y educación: probetas, estructuras reticulares y muestras de polvo metálico en un laboratorio de fabricación aditiva

Investigación y educación

La parametrización abierta convierte la ALBA en una plataforma para desarrollar materiales y estrategias de proceso, no en un electrodoméstico sellado. Es el uso que le dan universidades y centros tecnológicos.

Las imágenes de arriba son ilustraciones de sector, no fotografías de piezas nuestras. Las piezas reales, fabricadas en una ALBA y sin un solo render, están en piezas.

Lo que viene

Y cuando quien diseñe no sea humano.

La fabricación aditiva lleva quince años perdiendo una comparación que es justa: una pieza diseñada para fresadora se fabrica mejor en una fresadora. Caras planas para amarrar, taladros rectos porque la broca es recta, ángulos de desmoldeo. Ese vocabulario está tan interiorizado que ya no se ve.

Un optimizador no lo tiene. Le das el espacio disponible, los anclajes y las cargas, y devuelve la distribución de material que aguanta eso con la mínima masa. Lo que sale se parece a un hueso: nervios que siguen la carga, huecos donde no hacía falta material, secciones que cambian de forma continua.

Y esa forma no se puede hacer de ninguna otra manera

No se puede moldear, porque no hay dirección de desmoldeo. No se puede mecanizar, porque no hay por dónde entre la herramienta. No se puede fundir sin machos que son, a su vez, imposibles. La pieza que resulta imposible para todos los demás procesos es exactamente la que una máquina LPBF fabrica sin despeinarse.

Lo que va a multiplicar esto no es la potencia del optimizador —lleva más de una década en el software de simulación— sino el nivel de experto que hace falta para manejarlo. El día que describir el problema baste para obtener un diseño razonable, se optimizarán piezas que hoy nadie se plantea optimizar. Cada una es una aplicación de esta tecnología que hoy no está en ninguna lista.

Con su letra pequeña, que también contamos: optimizar no siempre sale a cuenta, orgánico no quiere decir fabricable, y una celosía de celdas cerradas es una pieza llena de polvo que no va a salir nunca. El argumento entero, con sus cuatro peros.

Cinco escalones

Y el escalón que nos toca todavía no ha llegado.

La forma corta de contar por qué esto no es una moda: la inteligencia artificial no da un salto, sube peldaños, y cada peldaño cambia quién puede usarla. Hoy estamos en el tercero.

El que nos interesa es el cuarto. Una IA que ya no se limita a ejecutar lo que le mandas, sino que propone alternativas de diseño y optimiza geometrías por su cuenta. Cuando eso llegue, va a encontrar aplicaciones del LPBF en piezas que hoy nadie se plantea rediseñar — y eso es un repunte de esta tecnología, no de este fabricante.

  1. 2024 Nivel 1 Chatbots Conversan, consultan información y redactan. Asistencia básica.
  2. 2025 Nivel 2 Razonadores Analizan un problema complejo, lo parten en pasos y comparan alternativas.
  3. 2026 Nivel 3 Agentes Ejecutan tareas de verdad: usan aplicaciones, encadenan acciones y trabajan con cierta autonomía.
  4. 2027 Nivel 4 IA innovadora Propone en vez de obedecer: alternativas de diseño, geometrías optimizadas, soluciones que no le habías pedido.
  5. 2028 Nivel 5 Organizadores Coordinan agentes, herramientas y simulaciones: parten un objetivo en subtareas y reparten los recursos.

El calendario es una previsión del sector, no una fecha de entrega — y aquí no vendemos IA. Lo que sí decimos es lo que pasa cuando el cuarto escalón esté disponible para cualquier ingeniero: se optimizarán piezas que hoy no compensa optimizar, y la mayoría de esas formas solo se fabrican por fusión de lecho de polvo.

La misma mangueta de suspensión, a la izquierda con el diseño convencional de nervios rectos y a la derecha optimizada topológicamente, con nervios orgánicos que siguen la carga.
La misma pieza, el mismo anclaje y las mismas cargas. A la izquierda, diseñada para que la fabrique una fresadora. A la derecha, dejando que el optimizador decida dónde hace falta material.
Piezas de ejemplo

Esto sale de una ALBA.

Ninguna de estas imágenes es un render. Son piezas fabricadas en una ALBA 300 o en una ALBA 500: geometrías que no se pueden mecanizar, canales que no se pueden taladrar y estructuras que no se pueden fundir.

Pasa el ratón por encima de cualquiera para verla más de cerca.

Conjunto de piezas fabricadas por impresión 3D en metal: colector, estructura reticular, horquilla optimizada topológicamente y placas
Impresión 3D en metal Familias de pieza Colector, estructura reticular, horquilla optimizada y placas de intercambio. Todo salido de la misma máquina.
Pieza estructural recién fabricada sobre la plataforma, con sus soportes de celosía todavía puestos
Soportes de fabricación Recién salida de la cámara Con sus soportes de celosía todavía puestos. Así es como sale de verdad una pieza, antes de separarla y limpiarla.
Rodete cerrado de turbomáquina impreso en metal con acabado pulido
Turbomáquina en una pieza Rodete cerrado Álabes internos y carcasa en una sola pieza. Ninguna herramienta entra ahí.
Tres rodetes de turbina de distintos tamaños fabricados por impresión 3D en metal
Series cortas en metal Turbinas La misma geometría en tres escalas. Cambiar de tamaño no cuesta un utillaje nuevo.
Detalle de piezas impresas en metal con estructura reticular interna y superficie de fabricación
Estructura reticular interna El detalle de cerca Celosía, agujeros de paso y superficie de máquina. El acabado fino llega después, solo donde el plano lo pide.
Detalle de las aletas finas de un disipador fabricado por impresión 3D en metal
Refrigeración y disipación Disipador de aletas Aletas finas y muy juntas, imposibles de mecanizar. La superficie de intercambio la decide el térmico, no la fresa.
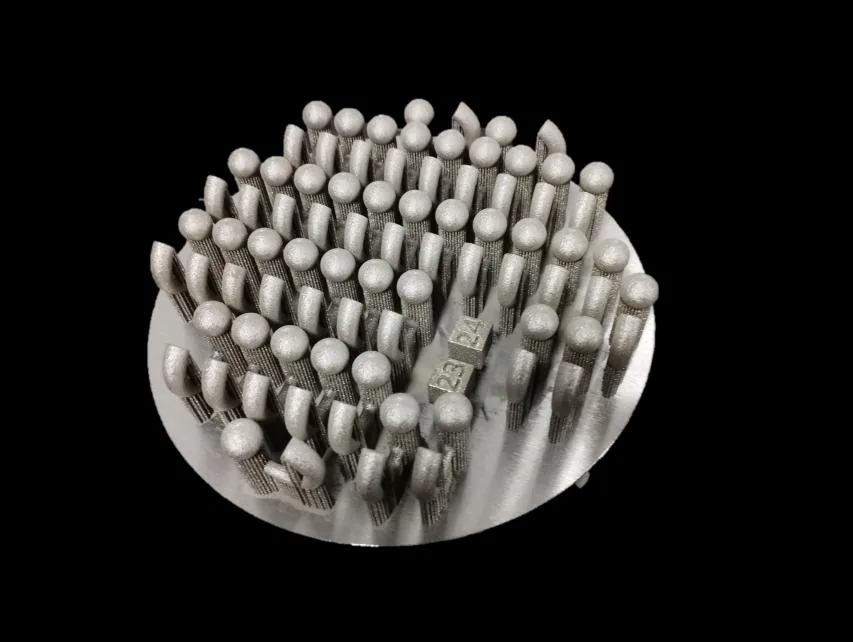
Plataforma de impresión llena de probetas numeradas fabricadas en la misma construcción
Optimización del volumen de impresión Nesting Cuántas piezas caben en una sola construcción. El coste por pieza no lo decide la máquina: lo decide cuánta bandeja ocupa cada una.

Si tienes un archivo, el cotizador te da una estimación de coste en minutos.

11 Garantías

Una máquina se compra para diez años, no para una campaña.

Invertir en un equipo industrial de este tamaño plantea siempre la misma pregunta legítima: ¿seguiréis ahí dentro de cinco años, y podré seguir produciendo con esta máquina? Estas son nuestras respuestas, con hechos.

Certificación

CE · ATEX

Máquina certificada CE conforme a la Directiva Europea 2006/42/CE y ATEX para atmósferas potencialmente explosivas. La cribadora Garbi también es ATEX, con inertización para titanio y aluminio.

Independencia

Sin ataduras

Software propio, compilado y encriptado, sin royalties y con licencias ilimitadas. Parametrización abierta: eliges tú el proveedor de polvo y te llevas tus recetas de material. Y funciona sin conexión a la nube.

Respaldo industrial

ONA Electroerosión

Nuestro socio industrial fabrica máquina herramienta desde hace más de 65 años y es líder mundial en electroerosión. Aporta capacidad productiva, control de calidad y red comercial y de servicio técnico.

Confianza

Clientes que repiten

Varios clientes han vuelto a comprar una segunda máquina después de trabajar un año con la primera. En bienes de equipo esa es la única señal de satisfacción que no se puede fingir, y es la que miramos nosotros.

Soporte

Habla con quien la construyó

No hay centro de llamadas. Quien atiende una incidencia ha escrito el firmware o ha montado la máquina. Instalación, formación, mantenimiento y desarrollo de proceso los hacemos nosotros.

Ecosistema

Todo el proceso

Máquina, software, polvos propios bajo la marca SamyPowder, cribadora, aspiración, EPI y estación de granallado. No hay que integrar cinco proveedores para empezar a producir.

Produciendo en
  • España
  • Portugal
  • Francia
  • Austria
  • Hungría
  • Italia
  • India
12 Trayectoria

Diez años construyendo la misma tecnología.

  1. 2016 Fundación Nace en el centro de desarrollo empresarial BIC Ezkerraldea, en Barakaldo. Programa Ekintzaile.
  2. 2017 Primer prototipo comercial Presentación en ADDIT3D. Primera empresa española que desarrolla la tecnología LPBF completa.
  3. 2018 ALBA 300 beta · Certificación CE ONA Electroerosión se incorpora como socio industrial. Finalistas de Bind 4.0.
  4. 2019 Pruebas industriales Ventas precomerciales y programa NEOTEC del CDTI.
  5. 2021 Lanzamiento comercial de la ALBA 300 Presentación en EMO 2021 y traslado de la sede al Parque Tecnológico de Zamudio.
  6. 2022 Internacionalización Programa MISIONES del CDTI. Ferias en Milán, Lyon, Stuttgart y Madrid.
  7. 2023 Certificación ATEX Nuevos materiales: aluminio y titanio de grado médico. EMO Hannover con ONA EDM.
  8. 2024 ALBA 500 y cribadora Garbi Premio a la innovación en fabricación aditiva y premio a la startup más innovadora en la BIENAL 2024.
  9. 2026 Nuevas oficinas en BIC Bizkaia Programa público-privado del Ministerio de Ciencia e Innovación para desarrollo de producto.
13 Preguntas frecuentes

Lo que nos preguntan antes de comprar.

¿Qué significa exactamente «control en lazo cerrado» en impresión 3D de metal?

Lazo cerrado significa que la máquina mide lo que está pasando, decide y corrige mientras imprime. La mayoría de las máquinas LPBF trabajan en lazo abierto: el laminador escribe un fichero, los drivers lo ejecutan, y durante veinte horas nadie comprueba nada.

En nuestro caso, la parte de medir está resuelta: una cámara 2D toma imagen de la cama de polvo tras cada recubrimiento y los sensores leen oxígeno, presión, temperaturas, filtro y nivel de tolva. La corrección automática está en desarrollo y no es una característica de la máquina que entregamos hoy. Preferimos decirlo a apuntarnos a una promesa del sector.

Conviene distinguir las tres cosas: la monitorización registra datos para revisarlos después; el lazo cerrado entre capas corrige de una capa a la siguiente; y la corrección dentro de la propia capa, en tiempo real sobre el baño de fusión, hoy no la ofrece ninguna máquina LPBF comercial.

¿Qué materiales puedo imprimir en una ALBA?

Acero inoxidable A316L, acero de herramienta C300, Inconel IN718, aluminio AlSi10Mg, titanio Ti6Al4V y cobalto cromo, incluidos aluminio y titanio de grado médico.

Gracias a la parametrización abierta puedes usar polvo de distintos fabricantes y desarrollar tus propias recetas de material, que quedan guardadas y son tuyas. No estás atado a un proveedor único de polvo.

¿Qué instalación necesito para poner una máquina en marcha?

Menos de lo que la gente espera. La ALBA 300 funciona con corriente doméstica monofásica de 230 V y consume en funcionamiento el equivalente a una plancha eléctrica. Necesita una acometida o una botella de argón o nitrógeno para generar la atmósfera inerte.

Mide 730 mm de ancho, así que pasa por una puerta estándar, y va sobre ruedas. Puede trabajar en taller, en laboratorio y hasta en oficina.

¿Cuánto tarda en imprimirse una pieza?

Depende de la altura, del volumen macizo y del material, no del ancho. Algunos casos reales medidos en nuestras máquinas: un intercambiador de calor monolítico en AlSi10Mg de 125 × 90 × 75 mm y 320 g, veinte horas en una ALBA 300. Una rueda de turbina axial de 240 × 240 × 100 mm y 740 g, veintiocho horas en una ALBA 500. Un cárter de transmisión en inoxidable de 4,5 kg, cien horas.

Sobre la misma referencia, la ALBA 500 saca un 77 % más de piezas por hora que la ALBA 300: más potencia y más volumen de bandeja.

¿En qué se diferencia el LPBF de otras tecnologías de fabricación aditiva en metal?

El LPBF (Laser Powder Bed Fusion, también llamado SLM) funde selectivamente con un láser capas muy finas de polvo metálico, de veinte a cien micras, dentro de una cámara con atmósfera inerte.

Frente al DED o al WAAM, que aportan material con hilo o polvo proyectado, el LPBF da mucha más resolución y densidades más altas, y permite geometrías internas imposibles de mecanizar, como canales de refrigeración conformal. A cambio, las piezas son más pequeñas y el proceso es más lento.

¿Qué pasa si la máquina falla estando en garantía o fuera de ella?

Atiende quien la ha construido. No hay centro de llamadas ni escalado a un tercero: la persona que responde ha escrito el firmware o ha montado el equipo.

Además, nuestro socio industrial ONA Electroerosión aporta una red comercial y de servicio técnico consolidada en máquina herramienta.

¿Puedo probar la tecnología con una pieza mía antes de decidir?

Sí, y es lo que recomendamos. Nos envías la geometría o la traes a nuestra sede, nuestros ingenieros analizan la fabricabilidad —orientación, soportes, zonas en voladizo y riesgo de recrecimiento—, la imprimimos en una ALBA sin coste y te llevas la pieza.

Es la única forma honesta de responder a la pregunta que de verdad importa, que no es si la tecnología funciona sino si funciona para tu pieza.

Jornadas abiertas

Tráenos tu pieza. Vuelve a casa con ella impresa.

La pregunta difícil de la fabricación aditiva en metal no es si la tecnología funciona. Es si funciona para tu pieza. Así que no nos creas: trae la geometría.

Solicita tu sesión
  1. Nos envías la geometría, o la traes contigo
  2. Nuestros ingenieros analizan fabricabilidad, orientación y soportes
  3. La imprimimos en una ALBA, sin coste
  4. Te llevas la pieza y decides por ti mismo
Socio industrialONA Electroerosión — más de 65 años fabricando máquina herramienta, socio industrial de Samylabs
AsociaciónSocios de ADDIMAT, la Asociación Española de Tecnologías de Fabricación Aditiva y 3D
ReconocimientosPremio a la innovación en fabricación aditiva y premio a la startup más innovadora, BIENAL 2024
PresenciaEspaña, Portugal, Francia, Austria, Hungría, Italia, India